Nell’industria food, la continuità tra una macchina e l’altra dipende anche dalla qualità della movimentazione interna. Un prodotto può uscire dalla lavorazione, passare attraverso controlli, essere deviato, accumulato e infine alimentare il packaging: in ogni passaggio, il sistema di trasporto deve rispettare il ritmo della linea, gli ingombri disponibili e le caratteristiche del prodotto.
I trasportatori per il settore alimentare collegano le diverse fasi produttive e aiutano a rendere più ordinato il flusso di prodotti nudi, confezionati o destinati al pet food. La scelta, però, non dipende soltanto dal tipo di alimento: incidono anche formato, velocità, layout, dislivelli, frequenza di lavaggio, necessità di accumulo e integrazione con le macchine già presenti.
Perché i nastri trasportatori incidono sull’efficienza dell’intera filiera alimentare?
I nastri trasportatori per l’industria alimentare non sono semplici collegamenti tra due macchine. Definiscono il modo in cui il prodotto procede lungo la linea, riducendo discontinuità, attese e movimentazioni manuali non necessarie.
Quando una linea è composta da lavorazione, controllo qualità, confezionamento e fine linea, ogni tratto deve essere progettato considerando la portata reale delle macchine a monte e a valle. Un trasportatore sottodimensionato, troppo veloce o non adatto al prodotto può generare accumuli irregolari, cadute, rallentamenti o difficoltà di accesso durante la pulizia.
La continuità operativa dipende anche dalla capacità del sistema di assorbire le differenze di velocità tra le varie stazioni. Un tratto di accumulo, una deviazione controllata o una tavola rotante possono evitare che un rallentamento localizzato blocchi l’intera produzione.
Per questo, nella progettazione di una linea alimentare, il trasporto va considerato come parte integrante del processo. Monti Impianti realizza sistemi di movimentazione industriale su misura, valutando prodotto, flusso, spazi disponibili e macchine da collegare.
Quali soluzioni servono nelle diverse fasi, dalla lavorazione al packaging?
La soluzione corretta cambia lungo il percorso del prodotto. Trasporto lineare, deviazione, controllo qualità, elevazione e accumulo richiedono configurazioni diverse, da integrare senza interferire con le fasi di lavorazione o confezionamento.
Dall’uscita della lavorazione al trasferimento tra le macchine
Dopo una fase di lavorazione, il prodotto deve spesso essere trasferito verso una macchina successiva, una fase di controllo o un’area di confezionamento. Per i tratti rettilinei, orizzontali o leggermente inclinati, i trasportatori a nastro rappresentano una soluzione da valutare per la movimentazione di prodotti nudi, sfusi o confezionati.
La configurazione del tappeto trasportatore deve essere definita in base a forma, peso, stabilità, temperatura e superficie del prodotto. Possono incidere anche elementi come guide laterali, sponde di contenimento, sistemi di centraggio, passaggi di testa e velocità di trasferimento.
Nel settore alimentare, un nastro può collegare direttamente due macchine oppure contribuire a distribuire il prodotto su più file. In alcune configurazioni, sistemi retrattili, raschiatori e raccolta degli sfridi possono essere studiati per gestire le esigenze di processo e l’evacuazione degli scarti.
Orientamento, deviazione e cambi di formato
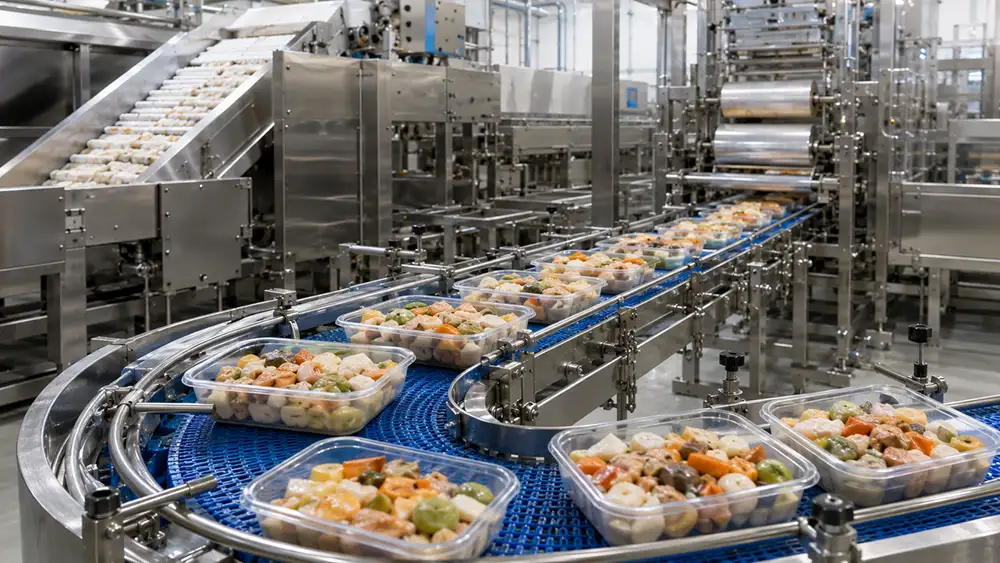
Quando il prodotto deve affrontare curve, deviazioni laterali, cambi di direzione o fasi di accumulo, possono risultare più adatti i trasportatori a catena modulare (Intralox). Questi sistemi sono utilizzabili per percorsi rettilinei e curvilinei, orizzontali oppure con salite e discese.
Le catene modulari possono essere configurate con guide regolabili, moduli specifici, sponde e soluzioni dedicate alla gestione dei cambi formato. In presenza di prodotti con dimensioni differenti, la regolazione delle guide e dei sistemi di contenimento contribuisce a mantenere il flusso più ordinato, senza forzare il prodotto durante il trasferimento.
Nei punti in cui è necessario deviare un prodotto, ad esempio dopo una verifica di processo, la progettazione può prevedere vomeri motorizzati, deviatori pneumatici o altri sistemi coerenti con la configurazione complessiva della linea.
Controllo qualità, scarto e gestione delle anomalie
La fase di controllo qualità richiede che il prodotto arrivi nella posizione corretta e con una distanza adeguata dagli elementi che lo precedono o seguono. Il trasportatore non sostituisce i sistemi di ispezione o rilevamento, ma può essere progettato per favorirne l’integrazione e rendere più ordinata la gestione dei prodotti conformi e non conformi.
Un nastro retrattile, una deviazione pneumatica o un tratto ortogonale per l’evacuazione degli scarti possono essere valutati quando la linea deve separare il prodotto da destinare a ulteriori verifiche o da rimuovere dal flusso principale. La scelta dipende dal tipo di articolo, dalla sua fragilità, dalla velocità della linea e dalla logica di controllo già presente.
Alimentazione del packaging e fine linea
Prima del confezionamento, una fase di accumulo controllato può compensare brevi differenze di ritmo tra lavorazione e packaging. Non significa creare un deposito casuale di prodotto, ma predisporre una zona in grado di mantenere il flusso ordinato, evitando arresti immediati a monte quando una macchina a valle rallenta temporaneamente.
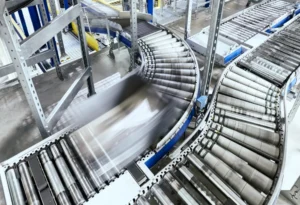
Al termine della linea, le tavole rotanti possono essere prese in considerazione per il cambio di direzione, l’accumulo a fine linea o la sostituzione di curve motorizzate quando gli spazi sono limitati. Diametro dei prodotti, ingombro disponibile, velocità e modalità di entrata e uscita devono essere valutati nel progetto.
| Esigenza della linea | Soluzione da approfondire | Variabili da valutare |
| Trasferimento lineare tra due macchine | Trasportatore a nastro | Tipologia di prodotto, velocità, pulizia, pendenza, passaggi di testa |
| Curve, deviazioni o accumulo | Catena modulare | Raggio delle curve, guide, cambio formato, prodotto, accumulo |
| Superamento di dislivelli | Elevatore a nastro | Ingombro, inclinazione, contenimento, caratteristiche del prodotto |
| Transito in ingresso o uscita da forni | Rete metallica | Temperatura, dimensione del prodotto, maglia, pulibilità |
| Cambio direzione o accumulo a fine linea | Tavola rotante | Spazio disponibile, diametro dei prodotti, velocità, logica di rotazione |
Come scegliere un trasportatore alimentare che favorisca igiene, pulibilità e continuità operativa?
La progettazione deve considerare fin dall’inizio accessibilità, pulibilità e materiali delle parti coinvolte nel processo. Non esiste una configurazione automaticamente adatta a ogni impianto alimentare: le esigenze cambiano in base al prodotto, alle procedure di lavaggio e al livello di contatto con l’alimento.
Il quadro generale è definito dal Regolamento (CE) n. 852/2004, relativo all’igiene dei prodotti alimentari, e dal Regolamento (CE) n. 1935/2004, riferito ai materiali e agli oggetti destinati a venire a contatto con gli alimenti. In fase progettuale, quindi, è necessario verificare caso per caso quali componenti entrano in contatto diretto o indiretto con il prodotto e quali requisiti documentali risultano necessari.
Per un trasportatore destinato alla movimentazione di alimenti nudi, diventano centrali la facilità di ispezione delle superfici, l’accesso alle zone interne, la possibilità di rimuovere o aprire alcuni elementi e la gestione di residui, acqua o liquidi di lavaggio. Le strutture possono essere progettate con accorgimenti quali asole, coperture removibili, vaschette di raccolta e configurazioni che semplifichino le operazioni previste dallo stabilimento.
Nel caso di prodotti confezionati, le priorità possono cambiare: stabilità dei colli, guide regolabili, controllo della distanza tra i prodotti e compatibilità con bottiglie, vaschette, cartoni, brick, lattine o sacchetti. Per il pet food, occorre invece valutare formato, peso, tipologia di imballo e caratteristiche della linea a monte e a valle.
Come gestire curve, dislivelli, cambi formato, accumulo e controllo qualità?
Curve, quote diverse e variazioni di formato richiedono soluzioni che mantengano il prodotto stabile e il flusso leggibile. La risposta tecnica dipende dalla combinazione tra layout, prodotto e logica di processo, non dalla sola lunghezza del trasportatore.
Superare un dislivello senza interrompere il flusso
Quando il prodotto deve raggiungere una quota superiore, essere caricato in una tramoggia o trasferito a una macchina successiva posta più in alto, si possono valutare gli elevatori a nastro. La presenza di listelli e sistemi di contenimento può essere definita in funzione della forma del prodotto, dell’inclinazione e della necessità di evitare arretramenti durante il trasporto.
L’elevazione non va progettata isolatamente: è importante verificare come il prodotto entra nell’elevatore, come viene scaricato e quale velocità deve mantenere il tratto successivo. Una transizione poco studiata può compromettere la regolarità della linea anche quando il singolo elevatore è correttamente dimensionato.
Gestire prodotti ad alta temperatura o in prossimità dei forni
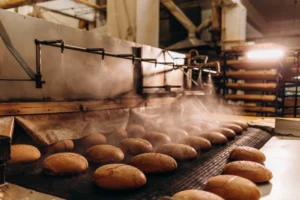
Per prodotti in ingresso o uscita da forni, oppure movimentati a temperature superiori a quella ambiente, possono essere valutati i trasportatori a rete metallica. Nel food trovano applicazione, tra gli altri casi, nel trasporto di prodotti come pane, biscotti e pizze.
In queste situazioni, la rete metallica va selezionata considerando temperatura, dimensione del prodotto, tipo di maglia, velocità, inclinazione e modalità di pulizia previste. Anche il punto di ingresso e uscita dal forno deve essere coordinato con le macchine presenti, così da evitare trasferimenti instabili o disallineamenti.
Accumulo e cambio direzione in spazi ridotti
Quando una curva motorizzata richiederebbe troppo spazio o il prodotto deve essere accumulato alla fine di una linea, una tavola rotante può rappresentare una configurazione utile da approfondire. La sua funzione non è soltanto ruotare il prodotto, ma gestire il passaggio da una direzione all’altra con una logica coerente rispetto a velocità, presenza di sensori e priorità di scarico.
Il corretto utilizzo dell’accumulo richiede di definire quanto prodotto deve essere temporaneamente gestito, per quanto tempo e con quale ordine. L’accumulo è utile quando protegge la continuità della linea; diventa inefficiente quando maschera un collo di bottiglia che dovrebbe essere risolto a monte o a valle.
Quali informazioni servono per progettare una linea di movimentazione su misura?
Per progettare un impianto efficace servono dati concreti sul prodotto e sul processo. Una richiesta generica di “nastro per alimenti” è un punto di partenza, ma non è sufficiente per definire correttamente struttura, tappeto, guide, motorizzazione e accessori.
Prima della progettazione è utile raccogliere alcune informazioni.
- Tipologia di prodotto: alimento nudo, confezionato, surgelato, prodotto da forno o pet food.
- Formato e dimensioni: lunghezza, larghezza, altezza, peso e stabilità.
- Portata e velocità: pezzi al minuto, kg/ora, flusso continuo o intermittente.
- Layout disponibile: lunghezze, curve, quote, spazi per manutenzione e accessi.
- Macchine da collegare: altezza di ingresso e uscita, ritmo produttivo, sensori o sistemi già presenti.
- Esigenze di processo: accumulo, deviazione, selezione, evacuazione scarti, cambio formato.
- Condizioni operative: temperatura, umidità, residui, necessità di lavaggio e frequenza delle pulizie.
Per approfondire questi criteri è utile consultare anche la guida su come scegliere un nastro trasportatore. Una valutazione tecnica completa parte dal flusso reale del prodotto, non dal singolo componente.
Una linea più fluida, dal processo al packaging
Dalla lavorazione al packaging, una linea alimentare efficiente nasce dall’integrazione tra prodotto, macchine e movimentazione. Nastri, catene modulari, elevatori, reti metalliche e tavole rotanti rispondono a esigenze differenti e diventano efficaci quando sono progettati sul flusso reale dello stabilimento.
Monti Impianti affianca le aziende nella progettazione di sistemi di movimentazione su misura, analizzando layout, caratteristiche del prodotto, esigenze di processo e condizioni operative prima di definire la soluzione più coerente.
FAQ – Domande frequenti
Quali trasportatori sono adatti agli alimenti non confezionati?
Per gli alimenti non confezionati possono essere valutati trasportatori a nastro, a catena modulare o a rete metallica, in base al prodotto e alla fase produttiva. Devono essere considerati con attenzione modalità di contatto, pulibilità, gestione dei residui, frequenza del lavaggio e documentazione richiesta per i materiali impiegati.
Quando scegliere un trasportatore a nastro e quando una catena modulare?
Un trasportatore a nastro è spesso indicato per tratti lineari e collegamenti tra macchine, mentre una catena modulare può risultare più adatta quando servono curve, salite, discese, guide regolabili o accumulo. La scelta dipende comunque da prodotto, velocità, formato e layout disponibile.
Come si gestiscono curve e cambi di direzione in una linea alimentare?
Le curve possono essere affrontate con catene modulari, tavole rotanti o configurazioni con trasportatori disposti ortogonalmente. È necessario verificare raggio della curva, stabilità del prodotto, guide laterali, spazi di accesso e sincronizzazione con le macchine a monte e a valle.
A cosa serve una fase di accumulo prima del packaging?
L’accumulo prima del packaging aiuta a compensare brevi differenze di ritmo tra lavorazione e confezionamento. Se progettato correttamente, consente di mantenere più continuo il flusso senza creare pressioni o disordini nel prodotto.
Quando è utile un trasportatore a rete metallica?
Un trasportatore a rete metallica può essere utile per il trasporto di prodotti in prossimità dei forni o a temperature superiori a quella ambiente. La configurazione deve essere valutata in base a temperatura, dimensioni del prodotto, tipo di rete, velocità e condizioni operative.